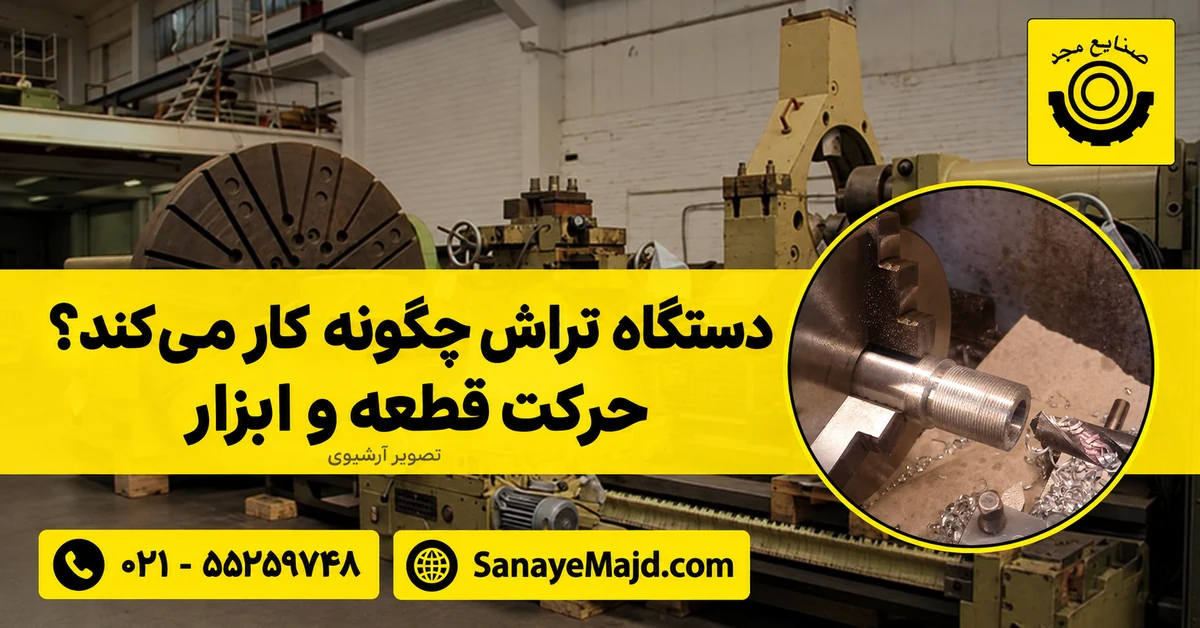
در تراشکاری معمول، قطعه میچرخد و ابزار برش با پیشروی کنترلشده از آن براده برمیدارد. شکل نهایی از ترکیب مسیر ابزار، عمق برش و موقعیت قطعه به دست میآید. به همین دلیل، یک دستگاه میتواند با ابزار و تنظیم مناسب، سطح استوانهای، پیشانی، سوراخ داخلی یا رزوه ایجاد کند؛ قابلیت دقیق به مدل و تجهیزات آن بستگی دارد.
حرکت از موتور تا لبهٔ ابزار
موتور، محور اصلی یا اسپیندل را به حرکت درمیآورد. قطعه به کمک نگهدارندهای متناسب با شکل آن، مانند سهنظام یا کولت، بسته میشود. مجموعهٔ ساپورت ابزار را در مسیر موردنیاز حرکت میدهد و مرغک میتواند در بعضی چیدمانها تکیهگاه قطعه یا نگهدارندهٔ ابزار سوراخکاری باشد.
راهنمای آموزشی تراش MIT این نقشها را از هم جدا میکند. برای شناخت جزئیتر هر بخش، مقالهٔ اجزای تشکیلدهندهٔ ماشین تراش را بخوانید. نام یک قطعهٔ دستگاه، بهتنهایی مشخصات ظرفیت یا دقت آن را تعیین نمیکند.
حرکت ابزار چه سطحی ایجاد میکند؟
- روتراشی طولی: پیشروی در امتداد محور قطعه، سطح خارجی استوانهای با قطر کمتر ایجاد میکند. این عملیات میتواند برای خشنکاری یا پرداخت باشد و به مرحلهٔ پایانی محدود نیست.
- پیشانیتراشی یا کفتراشی: ابزار روی سطح انتهایی حرکت شعاعی دارد؛ نتیجه، سطح پیشانی و کنترل موقعیت آن در راستای طول است.
- داخلتراشی: ابزار وارد سوراخ موجود میشود تا سطح داخلی و اندازهٔ آن ماشینکاری شود. ایجاد سوراخ اولیه با مته، عملیات دیگری است.
- مخروط و پروفیل: با مسیر زاویهدار یا ترکیب حرکتها، قطر در طول قطعه تغییر میکند. روش اجرا به ساختار دستگاه وابسته است.
- رزوهتراشی: پیشروی ابزار و دوران قطعه باید برای گام موردنظر هماهنگ شوند؛ صرف حرکت دادن قلم، رزوهٔ درست ایجاد نمیکند.
در راهنمای تراش خارجی ساندویک نیز تراش طولی، پروفیل و پیشانی بهعنوان کاربردهای جدا توضیح داده شدهاند. هندسه و نحوهٔ بستن ابزار باید با همان عملیات سازگار باشند.
دور، پیشروی و عمق برش یک مفهوم نیستند
دور اسپیندل تعداد چرخش در دقیقه است؛ پیشروی در هر دور مقدار جابهجایی ابزار در یک چرخش قطعه؛ و عمق برش میزان درگیری ابزار در لایهٔ برداشتهشده است. سرعت سطح قطعه در محل برش، علاوه بر دور به قطر همان محل وابسته است. پس دور ثابت برای دو قطر متفاوت، سرعت سطح یکسانی ایجاد نمیکند.
مثال هندسی: اگر قطر یک بخش استوانهای از ۴۰ به ۳۸ میلیمتر برسد، کاهش شعاع آن یک میلیمتر است. این مثال فقط تفاوت قطر و شعاع را روشن میکند؛ دستور تنظیم فلکه یا انتخاب بار نیست. نمایشگر و درجهبندی هر دستگاه باید طبق دفترچهٔ خودش خوانده شوند.
دستگاه دستی و CNC چه تفاوتی در کار دارند؟
در دستگاه معمولی، اپراتور تنظیمها و حرکتها را با کنترلهای دستی و پیشروی مکانیکی مدیریت میکند. در CNC، حرکتهای برنامهریزیشده اجرا میشوند. اصل برادهبرداری مشترک است؛ CNC بودن بهتنهایی تضمین تلرانس قطعه نیست. نقشه، بستن قطعه، ابزار، تنظیم و کنترل اندازه همچنان لازماند. همچنین «دستی» الزاماً به معنی دستگاه کوچک نیست.
از نقشه تا کنترل قطعه
پیش از کار باید معلوم باشد کدام قطر، طول، سطح و ارتباط هندسی اهمیت دارد. طرح عملیات و روش بستن با همین نیازها انتخاب میشوند. پس از ماشینکاری، اندازه و کیفیت سطح با معیار نقشه مقایسه میشود؛ براق بودن ظاهر جای اندازهگیری را نمیگیرد.
برای سفارش تراشکاری در صنایع مجد، جنس قطعه، نقشه، تعداد و سطوح حساس را مشخص کنید. عبارتهایی مثل «دقیق» یا «صاف» را با اندازه، تلرانس یا شرط پذیرش روشن همراه کنید تا نتیجهٔ مورد انتظار قابل بررسی باشد.
حدود این توضیح آموزشی
این مطلب سازوکار تراش را شرح میدهد و دستور راهاندازی دستگاه خاص نیست. تنظیم، اندازهگیری و جمعکردن براده در مجاورت اجزای گردان انجام نمیشود. دفترچهٔ دستگاه، آموزش اپراتور و روش ایمن کارگاه باید مبنای اجرا باشند؛ راهنمای ایمنی ماشین تراش CCOHS نیز بر توقف کامل پیش از تنظیم و اندازهگیری تأکید دارد.