برای انتخاب روش سوراخکاری فلزات، ابتدا مشخص کنید سوراخ تازه ایجاد میشود یا سوراخ موجود به اصلاح و پرداخت نیاز دارد. متهکاری، بورینگ، برقوکاری و فرزکاری دایرهای کاربردهای متفاوتی دارند؛ نام دستگاه یا قطر اسمی ابزار بهتنهایی کیفیت نهایی سوراخ را تعیین نمیکند.
روشهای ایجاد و تکمیل سوراخ
متهکاری؛ ایجاد سوراخ اولیه
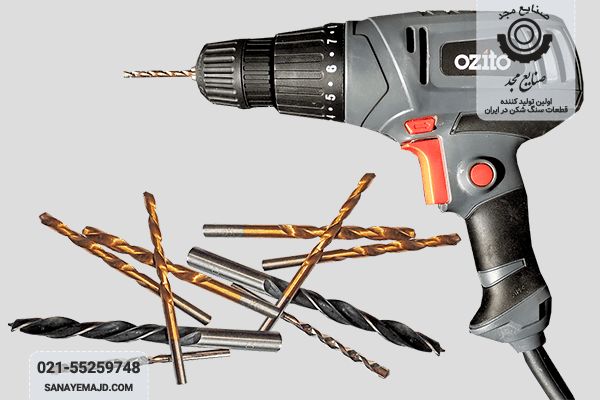
در متهکاری یا Drilling، ابزار با حرکت دورانی و پیشروی، از قطعه براده برمیدارد. این روش برای ایجاد سوراخ اولیه کاربرد دارد، اما محدود به سوراخهای کمعمق نیست؛ سوراخهای عمیق به ابزار و فرایند متناسب با عمق، جنس و خروج براده نیاز دارند. ممکن است سوراخ پس از متهکاری هنوز به عملیات تکمیلی احتیاج داشته باشد.
بورینگ؛ بزرگکردن یا اصلاح سوراخ موجود
بورینگ یا داخلتراشی روی سوراخی انجام میشود که قبلاً با متهکاری، ریختهگری یا روش دیگری ایجاد شده است. ابزار از دیوارهٔ داخلی ماده برمیدارد تا قطر یا کیفیت سوراخ اصلاح شود. راهنمای بورینگ ساندویک میان خشنکاری و پرداخت تفاوت میگذارد؛ بورینگ نام «متهٔ خمیده» نیست و انتخاب آن باید با تلرانس، موقعیت، عمق و وضعیت قطعه سازگار باشد.
برقوکاری؛ پرداخت سوراخ آماده
در برقوکاری یا Reaming، برقو مقدار کنترلشدهای از دیوارهٔ سوراخ آماده را برمیدارد تا اندازه و سطح نهایی حاصل شود. طبق راهنمای سازندهٔ ماشین Hurco، برقو مسیر سوراخ موجود را دنبال میکند؛ نباید از آن انتظار اصلاح انحراف محور سوراخ را داشت. سوراخ اولیه و مقدار بار باقیمانده باید برای ابزار انتخابی مناسب باشند.
فرزکاری دایرهای یا مارپیچی
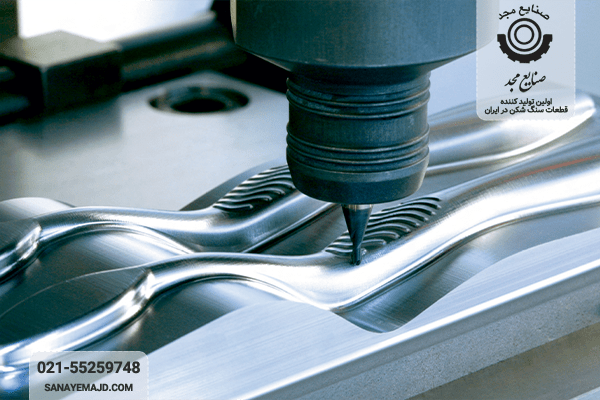
با ابزار فرز و حرکت برنامهریزیشدهٔ مناسب نیز میتوان سوراخ را ایجاد یا بزرگ کرد. ابزار فرز انگشتی را نباید صرفاً «متهٔ سر تخت» نامید؛ قابلیت ورود ابزار، مسیر حرکت و محدودیت دستگاه باید بررسی شوند. این روش یکی از گزینههای قابل ارزیابی است و همیشه جایگزین سریعتر یا دقیقتر متهکاری و بورینگ نیست.
انتخاب روش را از نیاز قطعه شروع کنید
- قطر، عمق و نوع سوراخ: کور یا سرتاسری بودن، پلهها و دسترسی ابزار را مشخص کنید.
- کیفیت موردنیاز: تلرانس اندازه، موقعیت نسبت به مبنا، راستایی و زبری سطح را جداگانه در نظر بگیرید.
- وضعیت سوراخ اولیه: برای عملیات تکمیلی، اندازه و انحراف موجود و مقدار مادهٔ قابل برداشت اهمیت دارند.
- جنس و تعداد قطعات: جنس دقیق و وضعیت عملیات حرارتی را همراه با تیراژ اعلام کنید.
برای مثال، اگر سوراخ به قطر درست رسیده ولی محور آن در محل موردنیاز نیست، صرفاً سفارش برقوکاری مسئله را حل نمیکند. امکان اصلاح باید با توجه به مادهٔ باقیمانده و مبناهای نقشه بررسی شود. در راهنمای Allied Machine نیز انتخاب ابزار به هدف اصلاح، تلرانس و مقدار برادهبرداری وابسته است.
جدول تبدیل قطر اینچی به میلیمتر چه کاربردی دارد؟
جدول زیر فقط تبدیل واحد است؛ مثلاً ۱/۴ اینچ برابر ۶٫۳۵ میلیمتر است. این اعداد جدول انتخاب قطر پیشسوراخ قلاویز نیستند. برای رزوه، نوع، اندازه و گام و روش ساخت باید مشخص باشند و قطر پیشسوراخ از راهنمای معتبر همان ابزار و رزوه انتخاب شود.
| قطر مته (اینچ) | قطر مته (میلیمتر) |
| ۱/۱۶ | ۱.۵۸۷۵ |
| ۱/۸ | ۳.۱۷۵ |
| ۳/۱۶ | ۴.۷۶۲۵ |
| ۱/۴ | ۶.۳۵ |
| ۵/۱۶ | ۷.۹۳۷۵ |
| ۳/۸ | ۹.۵۲۵ |
| ۷/۱۶ | ۱۱.۱۱۲۵ |
| ۱/۲ | ۱۲.۷ |
| ۹/۱۶ | ۱۴.۲۸۷۵ |
| ۵/۸ | ۱۵.۸۷۵ |
| ۱۱/۱۶ | ۱۷.۴۶۲۵ |
| ۳/۴ | ۱۹.۰۵ |
| ۱۳/۱۶ | ۲۰.۶۳۷۵ |
| ۷/۸ | ۲۲.۲۲۵ |
| ۱۵/۱۶ | ۲۳.۸۱۲۵ |
دریل، مته و روش ساخت یک مفهوم نیستند
مته ابزار برشی است؛ دریل دستی، رومیزی، ستونی یا رادیال دستگاه ایجاد حرکت و پیشرویاند. عنوان CNC نیز نوع کنترل دستگاه را نشان میدهد و بهتنهایی روش ساخت یا تلرانس قطعه را تضمین نمیکند. بهجای انتخاب صرفاً بر اساس نام دستگاه، مشخصات سوراخ و روش کنترل آن را در سفارش روشن کنید.
برای بررسی سفارش از مسیر خدمات سوراخکاری صنایع مجد، نقشه، جنس و تعداد قطعات را آماده کنید. اگر سوراخ رزوهدار و کور است، تفاوت عمق سوراخ و طول رزوهٔ کامل را نیز در مدارک مشخص کنید. روش اجرا و امکان دستیابی به مشخصات باید برای همان قطعه بررسی شود.